
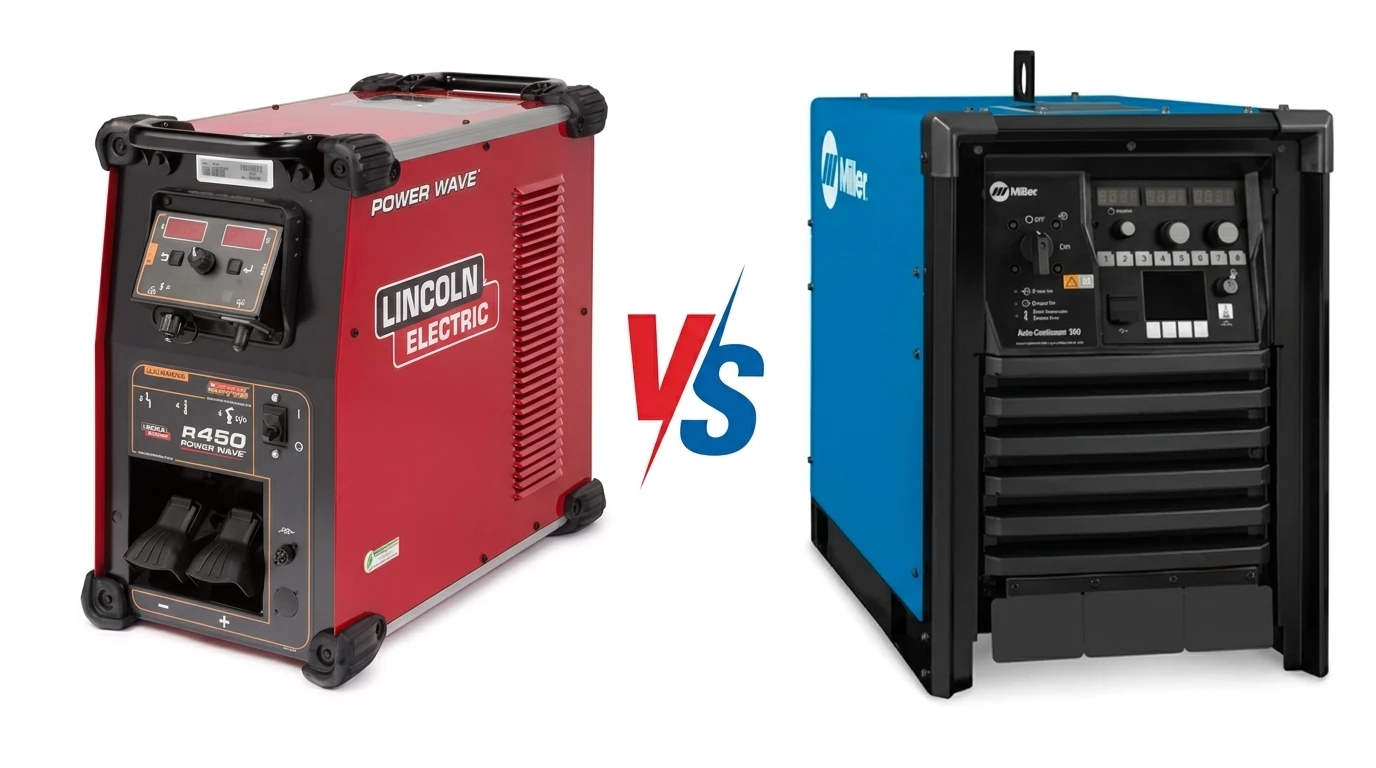
A Miller Auto-Continuum 500 e a Lincoln Power Wave R450 são as duas fontes de solda robotizada mais usadas em linhas de autopeças no Brasil. A Miller entrega 500 A a 100% de ciclo de trabalho e se integra com robôs FANUC e Motoman. A Lincoln oferece 450 A contínuos, compatibilidade com FANUC, Yaskawa, ABB e KUKA, e rastreabilidade nativa por peça via CheckPoint®. A melhor escolha depende do robô utilizado na célula, do material a ser soldado e do nível de rastreabilidade exigido pelas auditorias, especialmente a IATF 16949.
Quem assina a requisição de compra de uma fonte de solda robotizada para autopeças sabe que essa decisão não é só técnica. É operacional, financeira e de qualidade. Cada dia com equipamento subdimensionado ou incompatível significa parada de célula, respingo excessivo, retrabalho e risco de não conformidade em auditoria.
O problema é que Miller e Lincoln dominam esse nicho, e as duas entregam bem. A diferença está nos detalhes que mudam conforme o cenário de cada fábrica.
Este artigo compara as specs reais (especificações técnicas) das duas fontes, aponta em qual situação cada uma faz mais sentido e mostra o que pode dar errado se a escolha for feita só pelo preço ou pela marca.
Cansou de ler? Calma, não tem problema! A gente deixa a matéria inteirinha em áudio! Ouça dando o play!
Por que a indústria de autopeças migrou para solda robotizada
A indústria automotiva é o maior mercado de soldagem robotizada do mundo. Segundo dados da IFR (International Federation of Robotics), 542 mil robôs industriais foram instalados globalmente em 2024, e o setor automotivo responde pela maior fatia dessas instalações. De acordo com levantamento da Codinter com base em dados IFR, cerca de 55% de todos os robôs de soldagem em operação no mundo estão no setor automotivo.
Os números mostram uma tendência que não recua. Na Europa, a indústria automotiva instalou 23 mil novos robôs em 2024, o segundo melhor resultado em cinco anos, segundo a IFR. Nos Estados Unidos, cerca de 40% de todas as novas instalações de robôs industriais em 2024 foram no setor automotivo.
Para quem fabrica autopeças, a conta é simples. Segundo a Infosolda, um carro popular pode ter até 2.500 pontos de solda, muitos em locais de difícil acesso manual. Volume, repetibilidade e rastreabilidade exigem automação. E automação exige uma fonte de solda que acompanhe o robô sem travar a produção.
É nesse cenário que a Miller Auto-Continuum 500 e a Lincoln Power Wave R450 aparecem como as duas opções de referência para células MIG/MAG robotizadas (processo GMAW e GMAW-P).
Miller Auto-Continuum 500: o que essa fonte entrega na célula
A Auto-Continuum 500 é a fonte robotizada topo de linha da Miller Electric (grupo ITW). Ela entrega 500 A a 39 V em 100% de ciclo de trabalho, com faixa de saída de 20 a 600 A. Foi projetada para operar continuamente em aplicações de alto volume como linhas de autopeças, fabricação de equipamentos pesados e montagem de veículos comerciais.
O diferencial técnico está nos processos de arco. A Accu-Pulse® reduz respingo e aporte térmico em chapas finas. A Versa-Pulse™ aumenta a velocidade de soldagem em passes longos. O RMD® (Regulated Metal Deposition)preenche gaps e variações de junta sem burn-through. Além desses, a fonte roda MIG convencional, MIG de alta deposição e arame tubular (FCAW).
A entrada elétrica usa a tecnologia Auto-Line™, que aceita qualquer tensão trifásica entre 230 V e 575 V sem chaveamento manual. Na prática, isso significa que a mesma fonte funciona em plantas com redes elétricas diferentes, sem necessidade de adaptação.
A integração robótica é via interface proprietária Miller, compatível com robôs FANUC e Yaskawa (Motoman). O monitoramento de produção vem com o Insight Core™ de série e o Insight Centerpoint™ como opcional, para rastreabilidade e gestão de parâmetros de solda.
A Auto-Continuum também pode ser usada em aplicações manuais (hand-held), o que a torna versátil para operações que combinam células robotizadas com postos de soldagem semi-automáticos. É um ponto que a Lincoln R450 não cobre.
Materiais suportados: alumínio, aço-carbono, inox e titânio.
Lincoln Electric Power Wave R450: o que essa fonte entrega na célula
A Power Wave R450 é a fonte robotizada principal da Lincoln Electric para aplicações MIG/MAG e arame tubular de alto desempenho. Entrega 450 A a 100% de ciclo de trabalho e alcança 550 A a 40%. É uma máquina projetada para ciclos rápidos e alta rastreabilidade em ambientes automotivos.
O ponto forte da Lincoln neste equipamento é a amplitude de compatibilidade. Via interface ArcLink®, a R450 se conecta nativamente com robôs FANUC, Yaskawa, ABB e KUKA. Se a sua planta tem células de marcas diferentes, essa fonte se adapta a todas sem módulo extra.
A entrada elétrica usa a tecnologia PowerConnect®, compatível com tensões de 200 V a 600 V e capaz de reconhecer automaticamente redes monofásicas ou trifásicas. Essa flexibilidade é rara em fontes robotizadas dessa classe.
Os processos disponíveis incluem Pulse, Pulse-on-Pulse, Power Mode, RapidArc e Rapid X™. Com o módulo avançado opcional (STT Module), a fonte libera o processo STT® (Surface Tension Transfer), que praticamente zera o respingo em passes de raiz e chapas finas de alta resistência.
O sistema de monitoramento CheckPoint® é nativo e oferece rastreabilidade por peça e por operador. Para quem passa por auditorias IATF 16949, esse recurso é relevante: o dado de qualidade fica registrado sem depender de sistema externo.
Conectividade: Wi-Fi e Bluetooth integrados, além de USB. O modo Hibernate reduz o consumo para menos de 50 W quando o equipamento está inativo, o que reduz gasto de energia em turnos ociosos.
Materiais suportados: aço, inox, alumínio, níquel e ligas especiais.
| Critério | Miller Auto-Continuum 500 | Lincoln Power Wave R450 |
|---|---|---|
| Amperagem máxima | 500A | 450A (550A a 40%) |
| Duty cycle (100%) | 500A a 39V | 450A |
| Faixa de saída | 20–600A | Consultar datasheet |
| Entrada elétrica | 230–575V, 3 fases (Auto-Line™) | 200–600V, 1 ou 3 fases (PowerConnect®) |
| Tecnologia antirrespingo | Accu-Pulse®, Versa-Pulse™ | STT®, Waveform Control Technology® |
| Robôs compatíveis | FANUC, Motoman | FANUC, Yaskawa, ABB, KUKA |
| Interface robótica | Proprietária Miller | ArcLink® (plug and play) |
| Monitoramento de produção | Insight Core™ (padrão) / Centerpoint™ (opcional) | CheckPoint® (por peça e operador) |
| Rastreabilidade para auditoria | Sim (com Insight Centerpoint™) | Sim (CheckPoint® nativo) |
| Conectividade | USB | Wi-Fi + Bluetooth + USB |
| Processos avançados | Versa-Pulse™, Accu-Pulse®, RMD®, High-Dep MIG | Pulse, Pulse-on-Pulse, STT®, RapidArc, Rapid X™ |
| Materiais | Alumínio, aço-carbono, inox, titânio | Aço, inox, alumínio, níquel, ligas especiais |
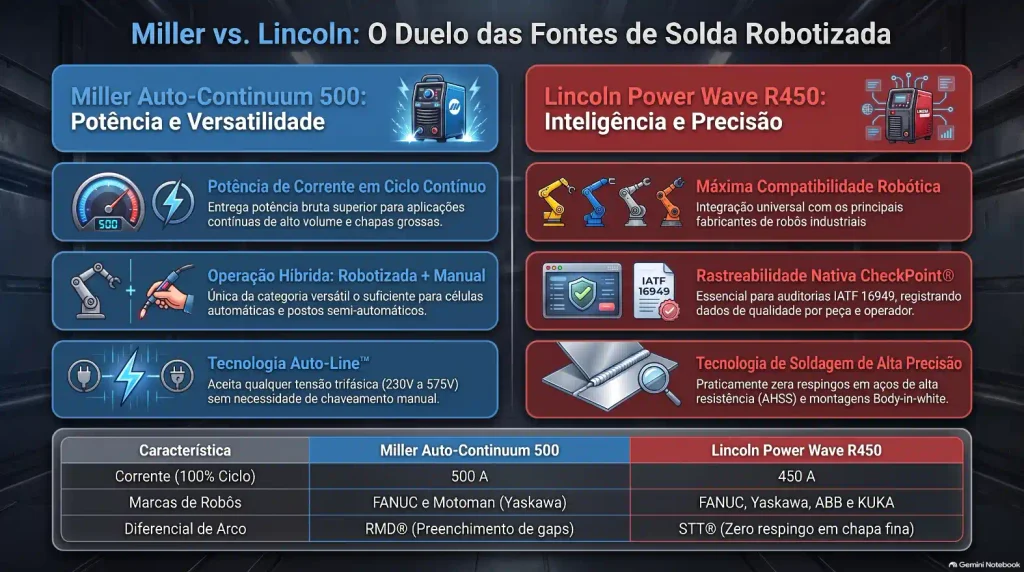
Na prática, a Miller leva vantagem em potência bruta (500 A contínuos contra 450 A) e em versatilidade de aplicação (robótica + manual). A Lincoln leva vantagem em compatibilidade robótica (quatro fabricantes contra dois) e em rastreabilidade nativa para auditoria IATF 16949.
Body-in-white e aço de alta resistência: quando a STT faz diferença
Body-in-white (BIW) é a etapa de montagem da carroceria antes da pintura. É onde se solda a estrutura principal do veículo. Com a adoção crescente de aços AHSS (Advanced High-Strength Steel) para reduzir peso sem perder rigidez, essa etapa exige controle extremo de respingo e aporte térmico. Chapas finas de alta resistência não toleram burn-through.
A tecnologia STT® (Surface Tension Transfer) da Lincoln Electric foi desenvolvida especificamente para esse cenário. O processo controla a transferência da gota de metal na ponta do arame com precisão, praticamente eliminando respingo em passes de raiz e em juntas de chapas finas. É um diferencial técnico real, não marketing.
Se a sua linha de autopeças trabalha com componentes estruturais BIW em AHSS, vale prestar atenção nesse ponto. A Accu-Pulse® da Miller também reduz respingo e aporte térmico, mas a STT® foi projetada do zero para o cenário de chapa fina crítica. São filosofias de controle de arco diferentes.
Qual escolher para o seu volume de produção
A resposta certa depende de três variáveis: o robô que está na sua célula, o material que você solda e o que a sua auditoria de qualidade exige. Nenhuma das duas fontes é “melhor” em absoluto. Cada uma atende melhor um cenário específico.
Se a célula é FANUC ou Motoman e o volume exige 500A contínuos, a Miller Auto-Continuum 500 é a escolha natural. Mais potência a 100% de duty cycle, e integração direta com os dois robôs mais comuns em autopeças no Brasil.
Se a célula é ABB ou KUKA (ou mista) e rastreabilidade por peça é exigência de auditoria, a Power Wave R450 tem vantagem. A compatibilidade via ArcLink® com quatro fabricantes de robô, somada ao CheckPoint® nativo, resolve dois problemas de uma vez.
Se o processo envolve body-in-white com aços AHSS, a STT® da Lincoln é um diferencial técnico que merece consideração.
Se a operação precisa de versatilidade (robótica + manual com a mesma fonte), a Auto-Continuum 500 suporta aplicação hand-held. A R450 é exclusivamente robotizada.
No fim das contas, o melhor comparativo é o que considera a realidade da sua planta. É por isso que vale conversar com quem conhece as duas marcas e instala as duas.
E se a sua operação ainda não é robotizada?
Se você chegou até aqui pesquisando fonte de solda robotizada, mas a sua linha ainda roda com soldagem semi-automática, o caminho mais comum antes de robotizar é padronizar o processo de soldagem MIG/MAG com equipamentos destinados à produção de alto volume.
A referência da Miller para esse cenário é a Deltaweld 600, uma fonte semi-automática projetada para produção contínua. Se esse é o seu caso, veja o artigo sobre Deltaweld 600 preço.
Para preparação de juntas e corte de chapas na linha, o complemento natural é o cortador plasma portátil. A COMTEQ trabalha com Hypertherm, que é referência nesse segmento.
Veja mais comparativos e guias de equipamentos no nosso blog.
