A máquina desliga sozinha no meio do cordão. Você espera, tenta de novo, e ela desarma outra vez. O lote para, o prazo aperta e ninguém sabe dizer se é defeito ou se a fonte está apenas fazendo o que deveria.
Enquanto isso, cada tentativa de “forçar” o equipamento pode estar encurtando a vida da placa de potência, dos transistores IGBT ou do transformador. Um reparo que custaria centenas de reais vira milhares, e a máquina sai de operação por semanas.
Este artigo mostra as causas reais do desarme e do superaquecimento, o que você pode checar com segurança, e o ponto exato em que insistir sozinho passa a ser prejuízo.
Tá gostando do conteúdo mas está com preguicinha de ler? Então ouça o conteúdo, dê o play!
Isso é a proteção térmica funcionando, e é bom sinal
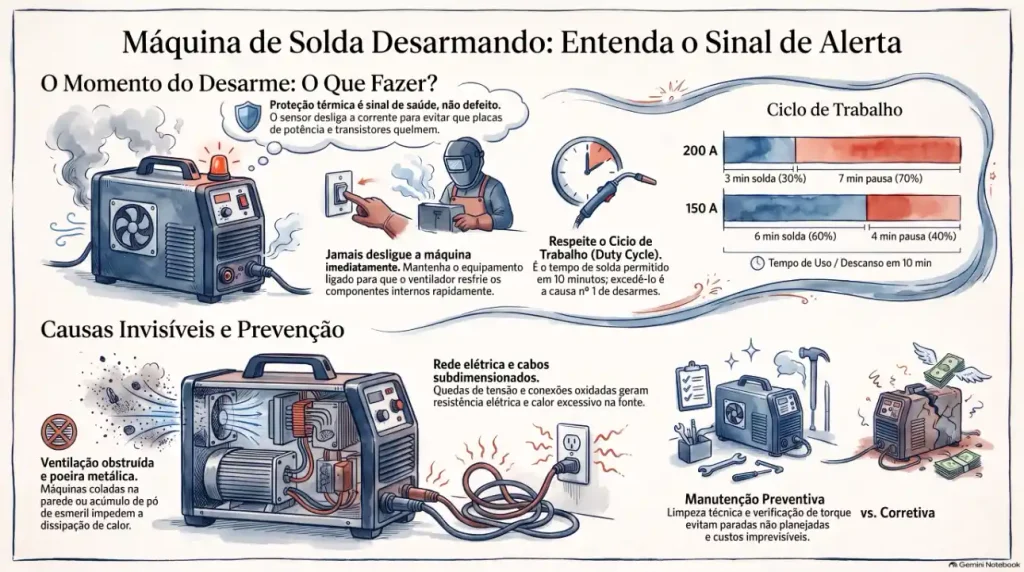
Quando uma fonte de solda moderna desarma durante o uso, na maioria das vezes ela não está com defeito. Ela está se protegendo. A proteção térmica é um dispositivo interno obrigatório, exigido pela norma NBR IEC 60974-1, que desliga a corrente de saída antes que os componentes de potência atinjam temperaturas perigosas. Sem esse recurso, o equipamento simplesmente queimaria por dentro, sem aviso.
Na prática, funciona assim: sensores térmicos (termistores) monitoram a temperatura dos módulos de potência e dos dissipadores. Quando o calor interno ultrapassa o limite seguro, a máquina corta a corrente de solda e acende o LED de sobretemperatura no painel.
A reação instintiva do soldador é desligar tudo e religar rápido. Isso é o oposto do correto. Segundo orientação técnica dos próprios fabricantes, a fonte deve permanecer ligada após o disparo térmico. O ventilador continua rodando e resfria os componentes internos. Desligar a máquina mata a ventilação forçada e prolonga o tempo de espera.
O disparo isolado, portanto, não é problema. Problema é quando ele se repete várias vezes no mesmo turno, ou quando a máquina não recupera mesmo depois de esfriar. Nesse ponto, a proteção térmica deixa de ser um aviso e passa a ser um sintoma.
As causas mais comuns de desarme e superaquecimento
Uma máquina de solda pode desarmar ou esquentar além do normal por motivos que vão desde a operação acima do ciclo de trabalho até falhas elétricas internas. Nem sempre a causa é “poeira”, como a maioria dos vídeos de reparo caseiro sugere. O diagnóstico correto depende de entender o que está acontecendo em cada camada do equipamento: ambiente, operação e eletrônica.
Uso acima do ciclo de trabalho
Essa é a causa número um. O ciclo de trabalho (ou duty cycle) é a porcentagem de tempo, dentro de um período de 10 minutos, em que a fonte pode operar na amperagem indicada sem que seus componentes sobreaqueçam. Ele é definido pela NBR IEC 60974-1 e vem impresso na etiqueta de especificações do equipamento.
Um exemplo concreto: uma inversora de 200 A com ciclo de trabalho de 30% a 200 A pode soldar por 3 minutos e precisa resfriar por 7. Se o soldador mantém o arco aberto por 5 ou 6 minutos seguidos na mesma amperagem, a proteção térmica vai disparar. Não é falha, é consequência direta de operar fora da especificação.
O ponto que muita gente ignora: se você reduzir a amperagem, o ciclo de trabalho aumenta. Uma fonte que é 30% a 200 A pode ser 60% ou mais a 150 A. Antes de culpar a máquina, vale checar se a regulagem de corrente está compatível com a jornada de uso.
Ventilação obstruída ou ventilador com defeito
Inversoras dependem de ventilação forçada para dissipar calor. se a entrada ou a saída de ar estiver bloqueada, a temperatura interna sobe rápido. Na rotina de uma serralheria, é comum a máquina ficar encostada na parede, coberta de lona, ou posicionada rente a uma bancada. Tudo isso impede o fluxo de ar.
Outro cenário frequente: o cooler (ventilador interno) travou, está lento ou faz barulho. Se o ventilador não está girando na velocidade correta, a máquina esquenta mesmo operando dentro do ciclo.
Acúmulo de poeira metálica e resíduos condutivos
Partículas de metal, limalha e pó de esmeril se acumulam sobre os dissipadores, sobre a placa de controle e nos dutos de ventilação. Esses resíduos podem ser eletricamente condutivos e, ao mesmo tempo, formar uma camada que dificulta a dissipação de calor. De acordo com orientações técnicas de fabricantes como a Sumig, a limpeza periódica com ar comprimido seco é uma das medidas preventivas mais eficazes.
Rede elétrica instável ou subdimensionada
Uma fonte inversora precisa de alimentação estável. Tensão abaixo do mínimo especificado faz a máquina compensar puxando mais corrente, o que gera mais calor. Quedas de tensão e oscilações na rede, comuns em galpões industriais com muitas cargas simultâneas, podem provocar disparos intermitentes que parecem aleatórios, mas seguem o padrão de uso de outros equipamentos na mesma rede.
Cabos, conexões e consumíveis deteriorados
Cabos de solda ressecados, engates rápidos oxidados, porta-eletrodo com mau contato: tudo isso aumenta a resistência elétrica do circuito e gera calor extra, que se transfere para a fonte. Em máquinas MIG/MAG, uma tocha com liner sujo ou bico de contato gasto também provoca superaquecimento do cabeçote e pode forçar a fonte a trabalhar mais para manter o arco.
O que você pode checar sozinho, com segurança
Antes de abrir a máquina ou chamar alguém, existem verificações simples que qualquer soldador pode fazer sem risco. Elas resolvem a maioria dos casos de disparo térmico por causa operacional ou ambiental, e não custam nada, apenas alguns minutos de atenção. O passo mais importante é começar pelo que está fora da máquina, não dentro dela.
1. Confira o ciclo de trabalho na etiqueta. Compare a amperagem que você está usando com o percentual indicado pelo fabricante. Se você está soldando a 200 A em uma máquina que tem 30% de ciclo a 200 A, o disparo depois de 3 ou 4 minutos é esperado. Reduza a corrente ou programe pausas.
2. Verifique o ventilador. Com a máquina ligada (sem soldar), verifique se o ventilador está funcionando. Se há barulho de raspagem, vibração ou silêncio total, o ventilador precisa de atenção. Olhe também se as entradas e saídas de ar estão livres. Afaste a fonte de paredes e superfícies que bloqueiem a circulação.
3. Inspecione cabos e conexões. Procure por cabos com a capa ressecada, emendas improvisadas, engates rápidos com folga ou oxidação. Uma conexão com mau contato gera calor localizado e pode ser a causa do problema. De acordo com boas práticas de manutenção, cabos danificados devem ser substituídos, não reparados com fita.
4. Avalie o ambiente. Temperaturas acima de 40 °C no galpão reduzem a capacidade de resfriamento da máquina. A NBR IEC 60974-1 define que os ensaios de ciclo de trabalho são feitos a 40 °C. Acima disso, a fonte entrega menos tempo de arco antes do disparo térmico. Se o ambiente é muito quente, posicione a máquina onde há melhor circulação de ar.
5. Faça uma limpeza externa. Com a máquina desligada e desconectada, use ar comprimido seco para soprar as entradas de ar, os dissipadores visíveis e a região dos conectores. Não abra o gabinete se não tiver experiência com eletrônica de potência. Há capacitores internos que retêm carga mesmo com a máquina desligada.
Se depois dessas cinco verificações o problema persistir, a causa provavelmente já não é apenas operacional. E é aqui que insistir sozinho começa a custar caro.
Sinais de que o problema já passou do “básico”
Quando o superaquecimento ou o desarme continua mesmo após corrigir ciclo de trabalho, ventilação e cabos, o problema geralmente é interno: componentes eletrônicos danificados, falha na placa de controle ou degradação do sistema de proteção. Nesse ponto, a tentativa de reparo sem equipamento de medição e sem peças originais tende a piorar o dano, não a resolver.
Alguns sinais claros de que a máquina precisa de assistência técnica qualificada:
A fonte não consegue abrir o arco mesmo depois de resfriar completamente. Se o LED de sobretemperatura apaga, mas a máquina não volta a soldar, o termistor pode ter falhado em posição de bloqueio permanente. É um componente barato, mas que exige diagnóstico com multímetro para confirmar.
A máquina desarma o disjuntor da oficina ao ser ligada. Isso pode indicar transistores IGBT ou MOSFET em curto-circuito. São componentes de potência que, quando falham, criam um caminho direto entre a entrada e a saída de energia. Religar a máquina nessa condição pode danificar a ponte retificadora e a placa de controle.
Há cheiro de queimado ou marcas escuras visíveis pelo gabinete. Componentes que atingiram temperatura destrutiva deixam sinais claros: verniz derretido, plásticos deformados, trilhas de placa escurecidas. Se há evidência visual de queima, a máquina precisa ser aberta por um técnico.
Os capacitores eletrolíticos estão estufados ou vazando. Visíveis pela abertura de ventilação em alguns modelos, capacitores com topo abaulado indicam falha no estágio de filtragem. Sem eles, a qualidade da corrente de solda cai e a máquina pode apresentar instabilidade geral.
Entendendo o ciclo de trabalho da sua máquina
O ciclo de trabalho é a especificação mais importante para quem opera uma fonte de solda em jornada pesada, e também a mais ignorada. Ele determina quanto tempo, dentro de cada período de 10 minutos, a máquina pode soldar na amperagem indicada sem que os componentes internos ultrapassem a temperatura segura. Entender esse número evita disparos, prolonga a vida útil do equipamento e elimina a falsa impressão de que “a máquina é fraca”.
Como o número funciona na prática
O ciclo de trabalho é sempre expresso em porcentagem, vinculado a uma amperagem. Uma fonte especificada como 250 A @ 60% pode operar 6 minutos com arco aberto a 250 A, seguidos de 4 minutos de pausa (totalizando o ciclo de 10 minutos). Se a amperagem for reduzida para 200 A, por exemplo, o ciclo pode subir para 80% ou até 100%, dependendo do projeto da máquina.
Essa regra vale para fontes utilizadas nos processos MIG/MAG, TIG e eletrodo revestido. Segundo a NBR IEC 60974-1, os ensaios de ciclo são feitos a 40 °C de temperatura ambiente. Na prática de uma serralheria em Piracicaba em pleno verão, com galpão sem isolamento térmico, a temperatura pode passar de 40 °C facilmente. Isso significa que desempenho real pode ser inferior ao indicado na etiqueta.
Por que a máquina não é “fraca”
Um erro frequente é dimensionar a máquina pela amperagem máxima e esperar que ela opere nessa amperagem por tempo ilimitado. Não existe inversora que faça isso. Toda fonte tem um ponto de equilíbrio entre potência e tempo.
Se a sua jornada exige arco aberto contínuo por mais de 6 ou 7 minutos sem pausa, como em cordões longos de soldagem estrutural, a solução não é “forçar” uma máquina de 200 A. É usar uma fonte dimensionada para a demanda real, com ciclo de trabalho de 100% na amperagem que o serviço pede.
Fabricantes que seguem a NBR IEC 60974-1, como Miller, Hyundai Welding e Megmeet, publicam tabelas de ciclo de trabalho por faixa de amperagem. Consultar essa tabela antes de comprar ou antes de definir a regulagem evita a maioria dos problemas de superaquecimento.
Quando vale a pena chamar assistência técnica autorizada
Se as verificações básicas (ciclo de trabalho, ventilação, cabos, ambiente) não resolveram, ou se a máquina apresenta qualquer um dos sinais de falha interna descritos acima, o próximo passo é assistência técnica. A questão real não é “se” vale a pena, e sim quanto custa adiar: cada dia com a máquina parada ou operando de forma instável é produção perdida e risco de dano maior.
O que diferencia uma assistência técnica autorizada
Uma assistência técnica autorizada tem acesso a peças originais, diagramas elétricos do fabricante e os procedimentos de teste validados para cada modelo. Isso importa especialmente em inversoras, onde a eletrônica de potência trabalha com frequências altas e componentes que precisam de especificação exata: IGBTs com tensão de bloqueio correta, capacitores com capacitância e ESR dentro do padrão, termistores com curva de resposta calibrada para o modelo.
Trocar um IGBT genérico comprado online pode funcionar por algumas semanas, mas sem a aplicação do torque correto no parafuso do dissipador, sem pasta térmica de qualidade e sem verificação do driver gate, a peça nova opera em temperatura mais alta do que deveria e queima de novo. É o reparo que repete.
Manutenção preventiva vs. corretiva
A manutenção preventiva, que inclui limpeza interna, verificação de torque, medição de isolamento e teste da proteção térmica, tem custo previsível e mantém o equipamento operando dentro da especificação. A manutenção corretiva, que acontece quando algo já falhou, é sempre mais cara e imprevisível.
Para operações com jornada pesada ou com frota de máquinas, a NR-12 recomenda cronograma de manutenção preventiva documentado. Além de reduzir paradas, esse histórico serve como evidência de conformidade em caso de fiscalização ou acidente.
O grupo COMTEQ atua em manutenção de equipamentos de solda desde 1985. A MANTEQ, empresa do mesmo grupo, é o braço especializado em manutenção preventiva e corretiva de fontes inversoras, plasmas, tochas e reguladores, atendendo diversas marcas.
